

 中中 简体

Industria News
Arena Molds ad Metalli Iactionem: A Guide ad Processum et Materias
Harena formae metallicae fusurae officinarum officinarum per saecula fuerunt, et una manent ex viis maxime practicis ut consilium tractum in metallico perfecto componat. Ex aqua sentinae insterni et valvae corpora ad impulsorem fusurarum et organorum fistularum, forma arenae saepe est cultissima electio, cum partes sint nimis implicatae pro machinis simplicibus vel nimis pretiosis ad producendum instrumento permanenti. In hoc ductore explicamus quomodo formae arenae construantur, quae materiae bene operantur, et quae experientiae liminis in singulis processuum stadiis excubias habeant.
What Are Sand Molds for Metal Casting?
Forma arenaria est cavitas in arena compacta quae metallum fusile in processu dejectione recipit. Forma incipit ab exemplari, quod est plena mensura exemplaris partis exterioris. Exemplar in arenam maxime praeparatam ita refertum est, ut arena formam partis sumat. Sublato exemplari, cavitas vacua parata est ut metallo liquido impleatur, et cavitas illa est quae figuram externam perfecti fundit.
Quia utraque forma harenae pro uno infundo facta est, processus flexibilitatem immensam praebet. Exiguam massam partium parcentium producere possumus, exemplar pro novo sentinae consilio, vel mediae magnitudinis productio decurrere sine instrumento altae obsidionem moriendi mittentes vel permanentem formam deiectionis. Forma in metallo solidatur, sed arena repeti et reddi potest, quae processus oeconomicae et efficientis servat.
Genera harenae Molds
Non omnes arenas formas eodem modo se habent. Recta ratio fingendi ab offensionibus, abiectionis magnitudine, et planities accurationis dimensivarum partem requirit. Quattuor genera frequentissima in usu industriae sunt formas arenae viridis, formae arenae aridae, formas nullo coquente, et concha formas.
| Fingunt Type | Ligans | Clavis Fortitudo | Typical Usus |
|---|---|---|---|
| Harena viridi fingunt | Lutum et aquam | Sumptus humilis et facilis arena vindicatio | Sentinam insterni, corpora valvae, partes machinae |
| Arida harenae fingunt | Lutum, coctum ad robur | Fortior forma murus et melior superficies metam | Medium ad magnam flatura |
| Non coquendum fingunt | Resina et hardener | Princeps dimensionis accurate in gravibus partibus | Magna valvae et machinae dejectiones |
| Testa fingunt | Resina-Iactat harenam | Tenuis testa cum bona superficies metam | Subtilitas partes in mediocribus voluminibus |
In nostra productione, formae arenae viridis sunt communissimae electiones pro componentibus fluidis pertractandis. Frugi sunt, prompti ad praeparationem, et ad partes parietum crassitudinis mediae aptae, sicut centrifugae sentinam dejectiones .
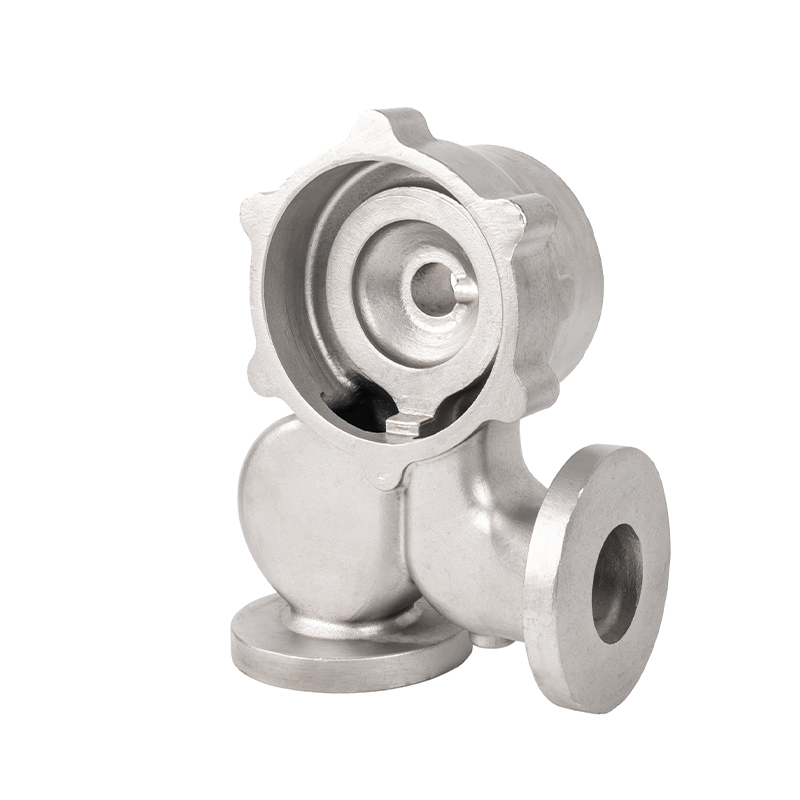 Stainless Steel Centrifugae Pump Castings from Ningbo Manufacturer Haec enumeratio spectaculorum praecisionem sentinam centrifugam dejectiones in chalybe immaculato productas a Chinese liminis cum technologia provecta et experientiam educendi, pertinet cum formas formas comparans ad medium-murum partium fluidorum tractandorum. Visum Product →
Formae nullae coquendae in picturam veniunt, cum pars gravior est et forma per longum tempus refrigerationem suam dimensiones tenere debet. Testa formae selectae sunt cum postulationem finitionis superficies magis flagitat et volumen productionis forma aliquantulum altiorem impensa iustificat. Quisque modus suum locum habet, et optio fundata commendat emissionem sortiendi potius quam certam praeferentiam.
Quam in Sand pro Metal Casting
Certus arena forma est effectus diligentis praeparationis. Disciplinam sequentiam in omnibus statibus sequimur, quia parvus error in fomace saepe postea ostendit quasi defectus in dejectione. Praecipui gradus infra recensentur.
- Exemplum praeparationis. Exemplar constructum est ut parti geometriae par, cum horrea cibaria addita et angulis captura includatur, ut ab arena nitide subtrahi possit.
- Praeparatio Sanct. Harena cum delectis ligans miscetur et quaevis additamenta ad humorem stabilem vel resinam pertinent massa. Inconveniens arena est una communissimarum causarum vitiorum formarum relatarum.
- Auro et compaction. Arena circum exemplar in arca coronae referta est. compactio uniformis essentialis est, ut forma pressionem metalli fusilis sine exesa sustinere possit.
- Core occasum. Cores in forma ponuntur ad creandos locos internas, undercuts, et cavitates, quae sola forma formari non possunt. Core bene sustentatus criticus est pro partibus sicut impulsores qui intra canales fluunt.
- Fingunt clausulam. Duae partes formae, quae cappa et trahunt, perpenduntur et coagmentatae sunt, ut cavitas formam suam in fundendo contineat.
- Effusio et concretio. Metallum liquefactum per nitidum diffunditur et cavitatem implet. Fundens temperiem, consilium acquisitio, et omnem potentiam saeviendi quam nitide metallum fomacem implet.
- Shakeout et finiens. Post metallum solidatur, forma frangitur, et ejectio tollitur. Praecisi sunt cursores et surgunt, et superficies ante inspectionem purgatur.
Ferrum impulsor fusurarum bonum exemplum est quare rerum consequentia fingens facit. Loca interni fluunt quae determinant hydrau effectus per coros formatos, et si forma varia vel nucleus per infusionem movetur, impulsor consilio non congruit. Diligens corona est quae tuetur ultimae partis geometriae.
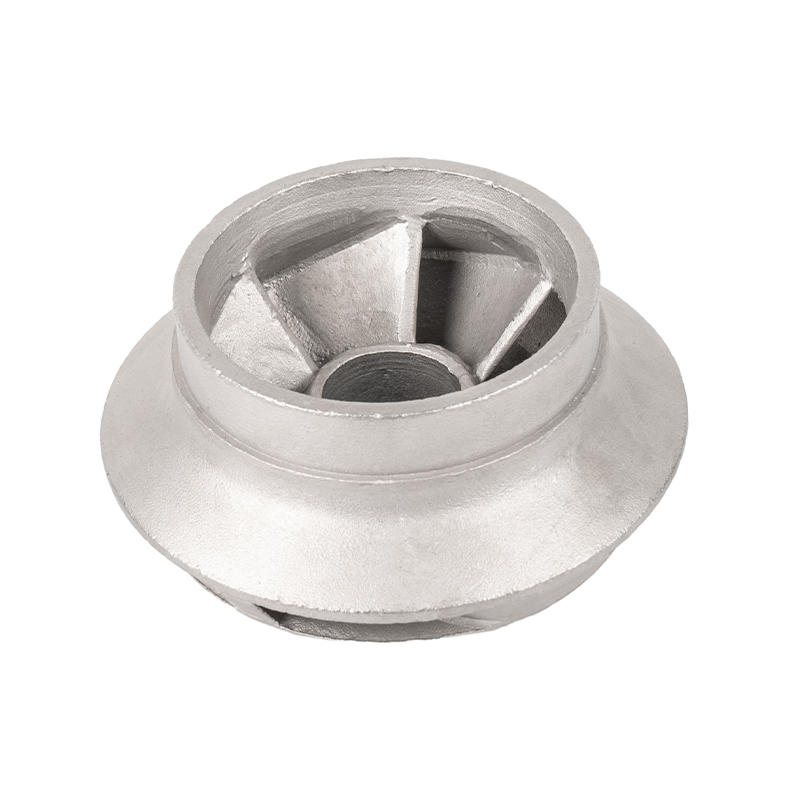 Impellor Castings in Stainless Steel Ferrum impulsor flatura ab accurata core collocatione in corona dependet. Huius exactionis inactae chalybei excussiones praecisione dignae sunt pro applicationibus in quibus interni itinera fluunt, necessario consilio hydraulico congruunt prorsus requisita. Visum Product →
Postquam ejectio a forma remota, per purgationem et inspectionem ante omnem machinam secundariam movet. Multi emptores solum in hac scaena veram qualitatem deiectionis vident, sed eventus multo ante determinatur, in ipso processu fingendi.
Commune Sand Molde Defectusus et Methodi praeventionis
Cum arenaria pars inspicienda deficit, radix causa in forma frequens est. Per annos, pleraque deprehendimus vitia investigari posse arena qualitatis, compaction, vel arcendi. His defectibus comprehensis adiuvat nos cito solvere et proventus in productione permanenti iterari prohibet.
| Defect | Praecipua causa | Praeventionis |
|---|---|---|
| Arena inclusio | Solve harenam lavare in conflatilem | Fortior compactio, forma efficiens, moderata fundens |
| Porosity | Gas in concretione capti | Melior spirans, umor moderatus, temperatus emendatus infundens |
| fingunt subcinctus | Misalignment inter cope et drag | Ampullas secure conscendit et paxillos accurate locans |
| Scabbing | Superficies arena expanditur et rimas infundens | Humorem moderatum, compactionem melioris, coquendi sufficientem |
| DECREMENTUM cavum | Solidificatio non pascitur a surgis | Optimized riser position and pergamus design |
Haec prorsus sunt problemata quae aestimamus cum novam iectionem designamus. Parva commensuratio ad formam, ut spiraculum addens vel ligans rationem mutans, differentiam facere potest inter partem constantem et infusum abrasum.
Eligens arenam Mola pro Your Cast Components
Qui scis, an forma arenae recta sit aditus? Apud nos, decisio ad quattuor res descendit: ex parte magnitudinis, multiplicitatis geometricae, quantitatis productionis et mixturae. Magna vel gravia sunt fere semper aptiores ad formam arenam quam ad diuturnitatem moriuntur. Partes cum locis internis, ut valvae portus, prosunt a facultate collocandi nucleos ubi opus sunt. Cum ordo quantitatis sit humilis vel medius, instrumentum humile sumptum ex harenae corona servat unitatis pretio realistica, et quia ferrum, chalybs, chalybs immaculata, et aluminium possunt omnes in arenas formas effundi, mixturae raro ratio evitandi processum est.
Ball valvae iactationum exemplum typicum sunt ex pavimento tabernae nostrae. Corpus valvae pilae sectionibus muris gravibus eget, portum noctis accuratae, et superficiebus signandis bonis. Forma arena bene praeparata has dimensiones tenet dum metallum refrigerat, et operationes nostrae perficiendae tunc facies signantes ad regulam debitam afferunt. Si vis videre quomodo hoc in praxi operatur, articulus noster on arena mittentes aquae sentinam dejectiones graditur per gradus coronae, fundendae, et finiendae fluidi tractationis componentis.
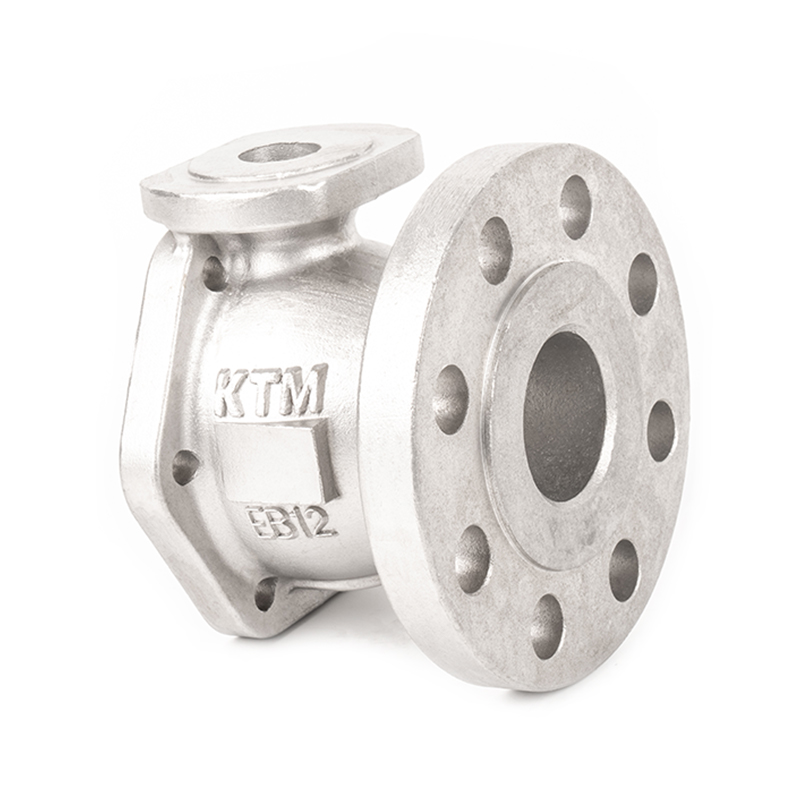 Steel Ball Valve Castings for Gravis Wall Sections Pilae valvae iactationes moenibus gravibus, portum noctis accuratae, et superficies signantes bonas indigent. Haec subtilitas incorrupta ferri incussuras praebet instrumenti ad medium-ad-magnum, ubi corona harenae librat vires, sumptus, et tempus plumbi. Visum Product →
Pro emptoribus qui processus per partes comparant, quaestio plerumque ad volumen et summam metam descendit. Cum numerosi parvi, delineandi partes requiruntur, alii modi ut dejectio collocationis efficacior esse potest. Pro medium-ad-magnis partibus solidis transversis sectionibus, corona harenae validam dat stateram virium, sumptus, et tempus plumbi.
Arenam format ad metallum fusurae non ars evasit; sunt practica et probata solutio quae hodiernis bene fabricandis inservire pergit. Fundamenta dant flexibilitatem ad tractandam varietatem partium et mixturas, dum praevidere possunt. Successus pars pendet ex accurata exemplaris consilio, arena consistens praeparatio, et corona correcta. Cum illae fundamentales recte tractantur, forma harenae potest ferre iactationes quae condiciones servitutis annis postulando conveniunt. Si elementum habes quod bonum ad coronam arenae aptum esse possit, fabrum nostrum libenter edendam recensere et accessum firmissimum commendare.
RELATED PRODUCTS


Habesne quaestiones? Noli manere; fama!
Nobis loquere
- Tel: +86-13967888380 / +86-1368585888
- +86-0574-86183698/ +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: N. LXVIII, Jiangbin germen via, Beilun Xiaogang felis ipsum Zonam, Ningbo, Zhejiang, Sinis.
QR code
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. All rights reserved

